


 Универсальные пильные диски


Заточка зубьев дисковых пил: как сохранить ресурс пилы
Твердосплавная дисковая пила может служить долго, если при каждой заточке сохранять запас материала зуба. Важно не только восстановить остроту режущей кромки, но и правильно выбрать, с какой грани снимать основной слой материала.
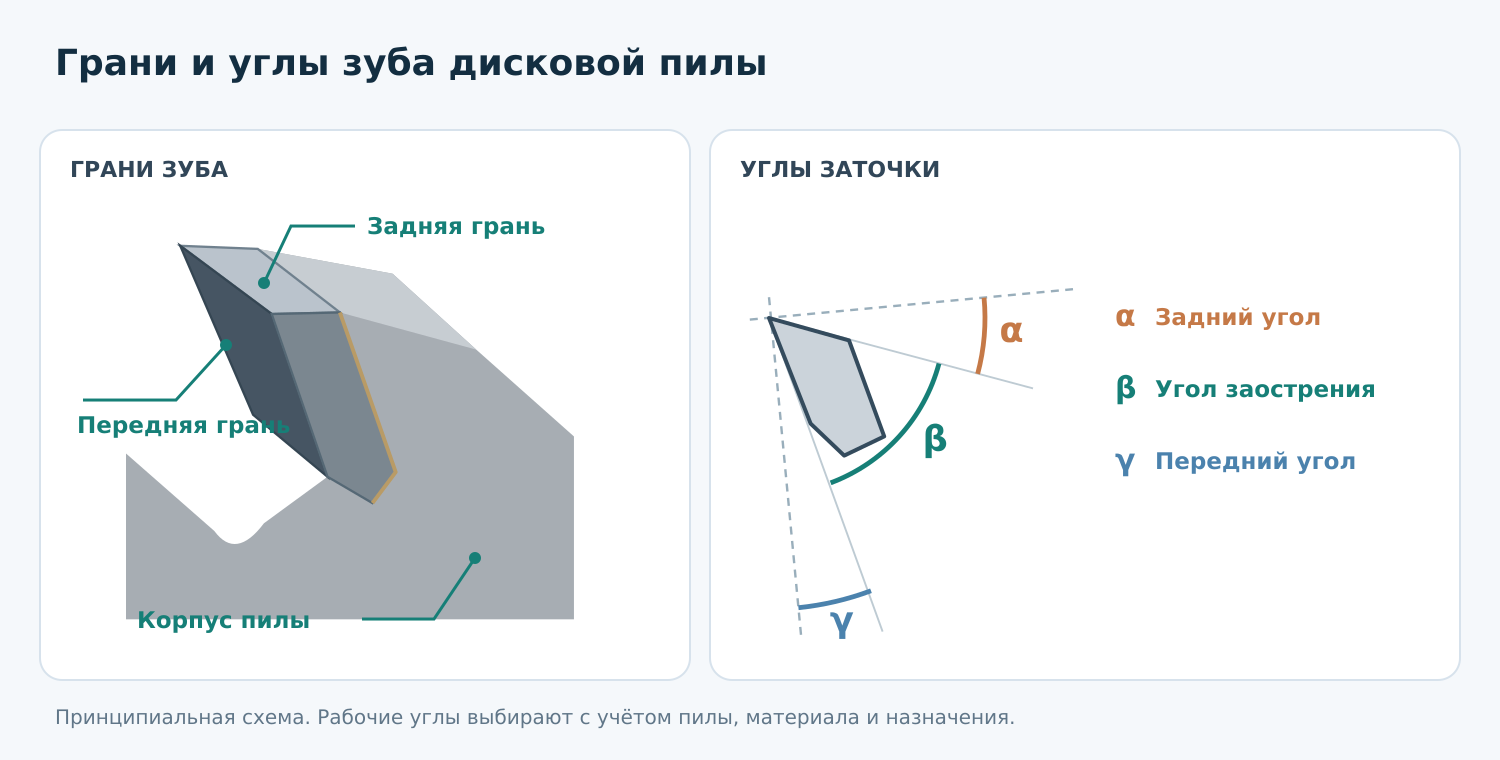
Почему способ заточки влияет на число переточек
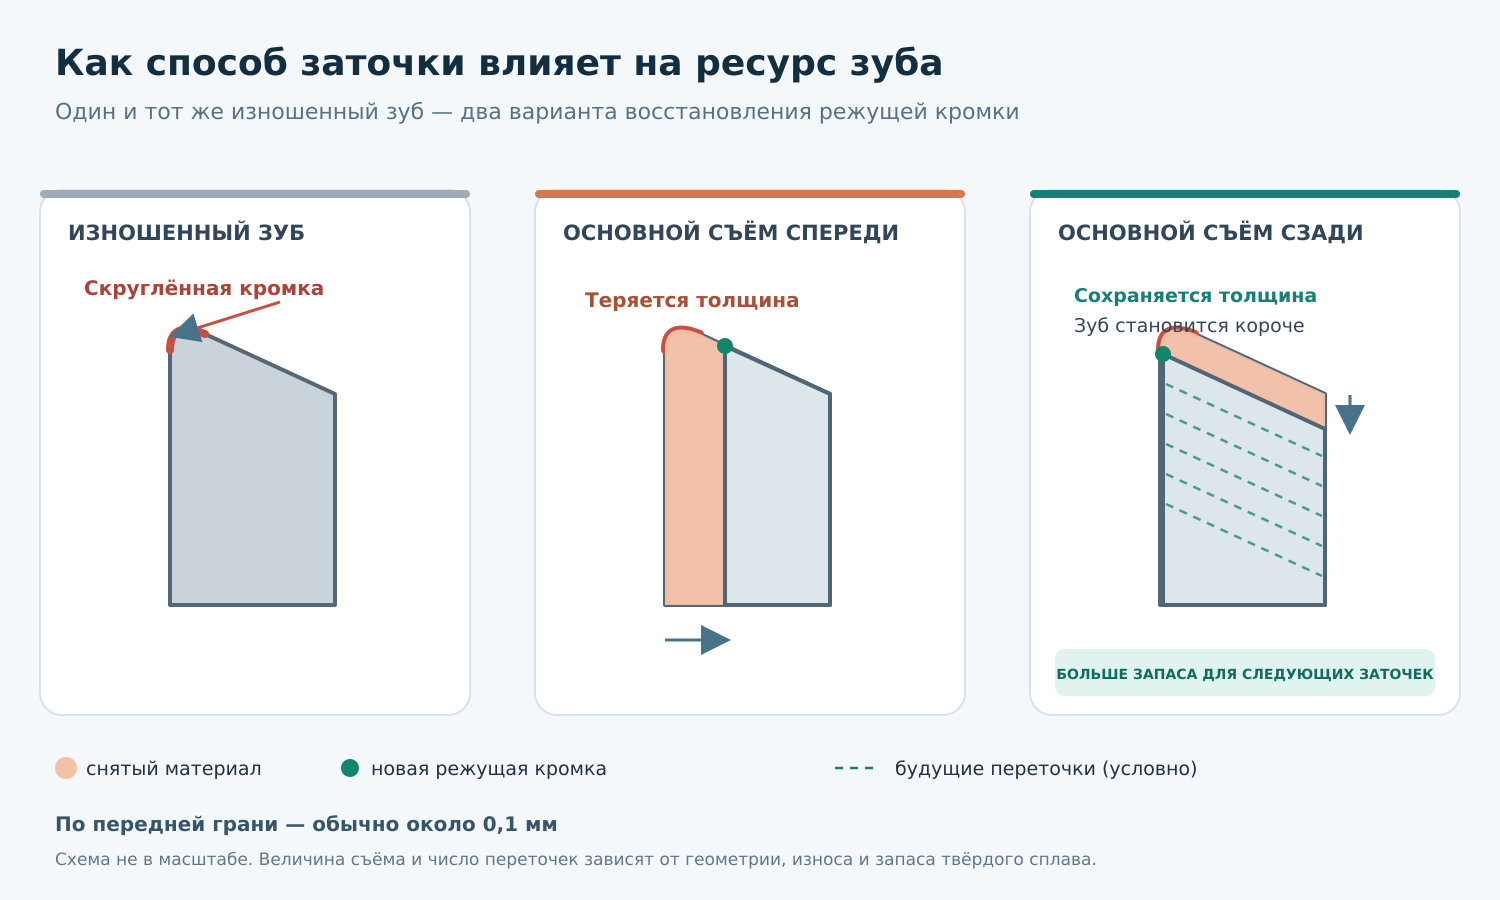
При работе режущая кромка постепенно изнашивается и скругляется. Чтобы вернуть ей остроту, нужно снять слой твердого сплава и сформировать новую кромку.
Если основной съем выполнять только по передней грани, толщина зуба быстро уменьшается. Запас твердого сплава на последующие заточки расходуется быстрее, поэтому такой способ может оставить лишь несколько переточек.
В сервисе ABN основной съем, когда позволяет геометрия пилы, выполняют по задней грани. Переднюю грань при этом обрабатывают минимально — как правило, снимают около 0,1 мм, чтобы выровнять поверхность и сформировать острую режущую кромку. Точное значение зависит от состояния конкретной пилы.
Зуб становится короче — как это влияет на работу пилы
При заточке по задней грани зуб постепенно укорачивается. В пределах допустимой геометрии это не мешает пилению: режущая кромка сохраняет нужные углы и продолжает работать.
Твердосплавные зубья делают длинными и сравнительно узкими, оставляя запас для многократного восстановления задней грани. Этот запас позволяет продлевать срок службы пилы без чрезмерного уменьшения толщины зуба.
По опыту ABN, в подходящих случаях такой подход может обеспечить вдвое и более переточек по сравнению с заточкой, при которой основной материал снимается только с передней грани. Число заточек зависит от исходной геометрии, степени износа, сколов и оставшегося запаса твердого сплава.
Заточка на станках Vollmer
В сервисе ABN используются станки Vollmer CHC 840 и Vollmer CHC ECO. Автоматизированная обработка помогает точно выдерживать форму и углы зубьев и повторять параметры заточки от зуба к зубу.
Vollmer CHC 840 обрабатывает переднюю и заднюю грани и поддерживает разные формы зубьев. Ниже показана работа станка в демонстрационном видео производителя.
Видео предоставлено производителем Vollmer; это не съемка из мастерской ABN.
Что влияет на результат
Перед заточкой мастер оценивает форму и размеры зуба, остаток твердого сплава, степень износа и наличие сколов. Затем подбирает величину съема и параметры обработки для конкретного диска.
Так можно восстановить режущую способность пилы и рационально использовать запас материала. Подробнее об услуге — на странице заточки дисковых пил с твердосплавными зубьями.


